Glossaire des KPI industriels : OEE, TEEP et OPE pour mesurer la productivité réelle
Définition claire des trois indicateurs clés pour la fabrication : OEE, TEEP et OPE. Découvrez leurs formules, les benchmarks sectoriels et comment éviter les erreurs de mesure pour optimiser l'efficacité de vos équipements.
Dans la gestion des opérations industrielles, la capacité à distinguer la production apparente de l'efficacité réelle fait la différence entre une usine rentable et une usine qui opère avec des pertes cachées. Les KPI de production permettent de quantifier ces pertes, qui se cachent souvent dans les micro-arrêts, les réductions de vitesse ou les défauts de qualité non enregistrés dans les rapports traditionnels.
Ce glossaire définit les trois indicateurs les plus pertinents pour la surveillance de la productivité : l'OEE (Efficacité Globale des Équipements), le TEEP (Performance Totale Effectif de l'Équipement) et l'OPE (Efficacité Globale du Processus). Comprendre leurs différences et leurs applications est essentiel pour les équipes de direction, les analystes des opérations et les gestionnaires de maintenance.
OEE : La référence en matière d'efficacité des équipements
L'OEE (Overall Equipment Effectiveness) est l'indicateur de référence universel dans l'industrie manufacturière. Né dans les années 60 au Japon au sein de la méthodologie TPM (Total Productive Maintenance) développée par Seiichi Nakajima, son objectif est de mesurer dans quelle mesure la capacité de production réelle d'une machine ou d'une ligne est exploitée.
Un OEE de 100 % représenterait une production parfaite : la machine fonctionne tout le temps planifié, à sa vitesse maximale théorique et sans générer aucun défaut. Bien qu'il s'agisse d'un idéal inatteignable en pratique, la valeur de l'OEE réside dans sa capacité à décomposer les pertes en trois composants mesurables :
Les trois piliers du calcul OEE
La formule est le produit de trois ratios indépendants :
Disponibilité : Mesure le pourcentage du temps planifié pendant lequel la machine a été opérationnelle. Elle pénalise les arrêts non programmés, les pannes et les temps de réglage (setup).
Formule : Temps opérationnel ÷ Temps planifié.
Rendement : Évalue la vitesse réelle par rapport à la vitesse idéale. Détecte les micro-arrêts, les cycles lents et les réductions de vitesse.
Formule : (Unités produites × Temps de cycle idéal) ÷ Temps opérationnel.
Qualité : Calcule le pourcentage d'unités bonnes par rapport au total produit. Pénalise les rebuts, les retraits et les rejets.
Formule : Unités bonnes ÷ Unités totales.
Benchmarks : Que signifie votre résultat ?
Interpréter l'OEE nécessite un contexte. Les plages suivantes, basées sur des normes sectorielles, aident à classer la performance d'une usine :
Plage OEE
Classification
Interprétation opérationnelle
< 40 %
Critique
Pertes sévères. Intervention immédiate sur la cause racine.
40 % - 60 %
Faible
Typique des usines sans gestion avancée de la maintenance. Grande marge d'amélioration.
60 % - 75 %
Acceptable
Usine moyenne occidentale. Focus sur les micro-arrêts et le rendement.
75 % - 85 %
Bon
Performance solide. Amélioration continue de la variabilité.
> 85 %
Classe mondiale
Référence World Class. Nécessite ~90 % de disponibilité, ~95 % de rendement et ~99 % de qualité.
Note importante : La maintenance préventive programmée n'est pas déduite de l'OEE, car elle est exclue du temps planifié. Seules les pannes imprévues pénalisent la disponibilité.
TEEP : La vision stratégique de la capacité totale
Tandis que l'OEE se concentre sur le temps de production planifié, le TEEP (Total Effective Equipment Performance) élargit l'horizon à la capacité théorique maximale de l'équipement, en considérant les 24 heures par jour, les 7 jours de la semaine et les 365 jours de l'année.
Formule : TEEP = OEE × Utilisation.
Utilisation : Temps planifié ÷ Temps total disponible (24/7/365).
Le TEEP est la métrique appropriée lorsque la direction doit évaluer des décisions d'investissement à long terme, telles que l'ouverture d'un troisième quart, l'extension de la capacité ou la justification de nouveaux investissements. Si l'OEE est élevé mais le TEEP est faible, le problème n'est pas l'efficacité opérationnelle, mais la sous-utilisation de la capacité installée.
Illustration conceptuelle générée par IA · Edition Business
OPE : De l'équipement isolé au processus complet
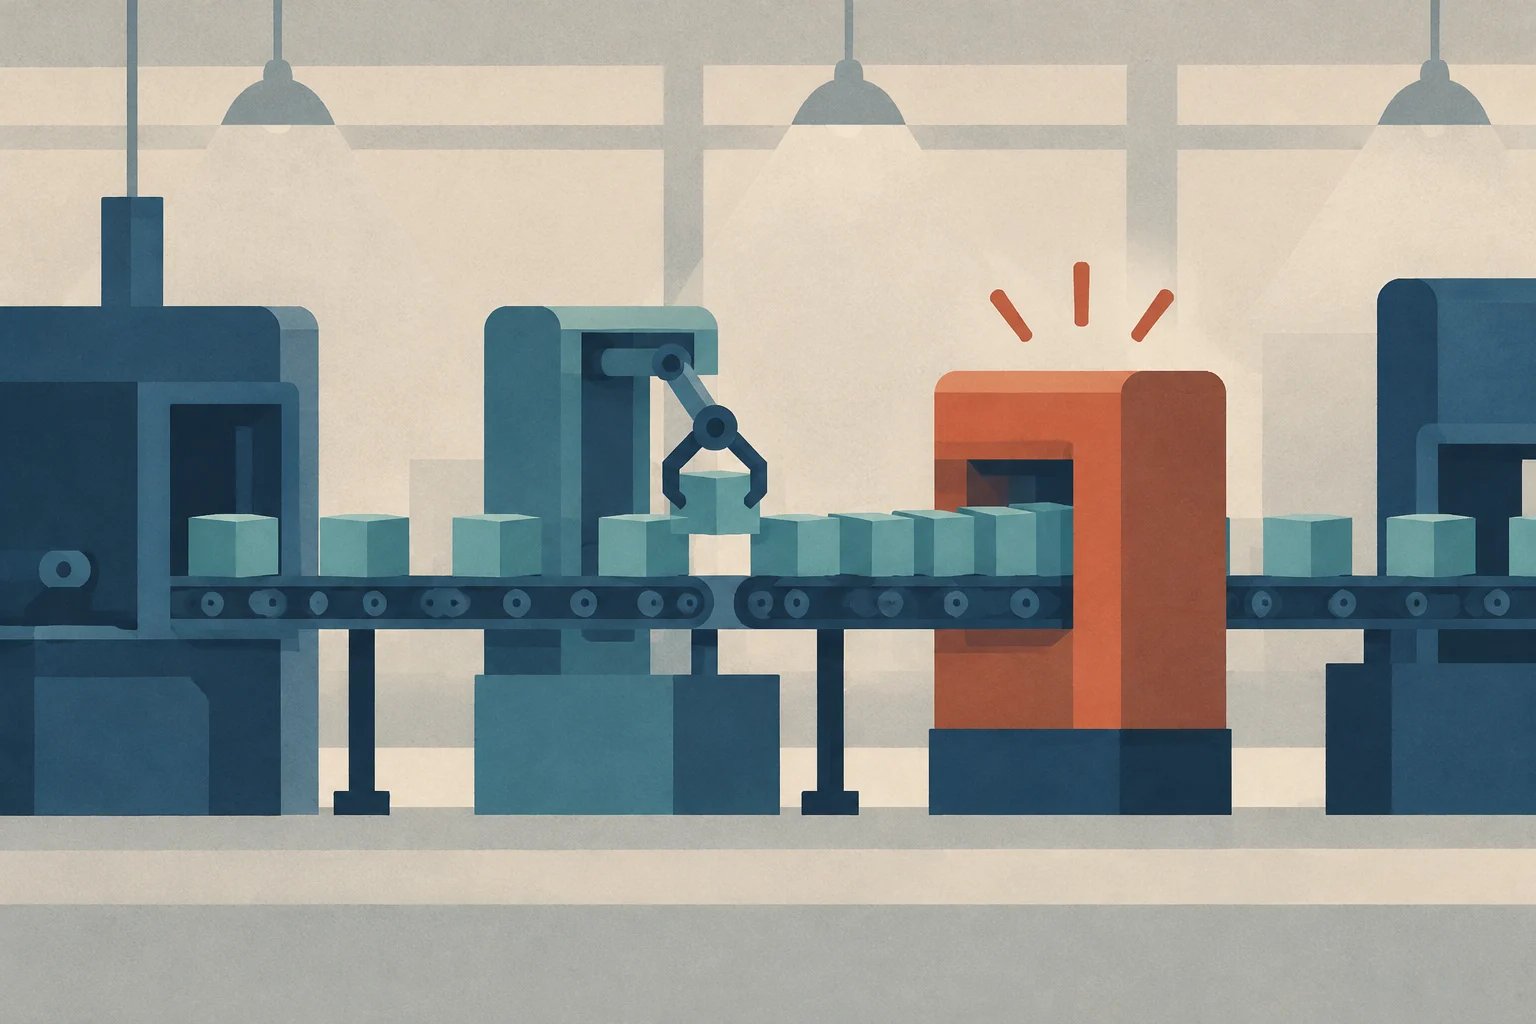
L'OPE (Overall Process Effectiveness) étend la logique de l'OEE à une ligne ou à un processus complet, et non à une machine isolée. C'est l'indicateur critique lorsqu'il existe des goulots d'étranglement variables.
Mesurer l'OEE d'un équipement qui est un goulot d'étranglement permanent équivaut à mesurer l'OPE de la ligne. Cependant, optimiser l'OEE local d'équipements qui ne sont pas des goulots d'étranglement n'améliore pas le throughput global de l'usine. C'est le risque de l'optimisation locale : améliorer l'efficacité d'une machine qui a déjà une capacité excédentaire n'augmente pas la production totale si une autre machine en aval limite le flux.
Erreurs courantes et bonnes pratiques de mesure
Pour que ces indicateurs soient utiles, la mesure doit être rigoureuse. Les erreurs les plus fréquentes incluent :
Inclure la maintenance préventive dans les arrêts : Cela fausse la disponibilité. Seuls les arrêts non planifiés doivent pénaliser l'OEE.
Ignorer les micro-arrêts : Les arrêts inférieurs à 5 minutes ne sont souvent pas enregistrés manuellement, mais peuvent s'accumuler et réduire significativement le rendement. L'automatisation de la capture des données est essentielle pour les détecter.
Mesurer sans contexte : Un OEE isolé n'indique pas si l'amélioration est durable. Il doit être accompagné de KPI complémentaires tels que le temps de cycle, le taux de rejet et le coût unitaire de production.
Questions fréquentes
Quelle est la différence principale entre OEE et TEEP ?
L'OEE mesure l'efficacité sur le temps de production planifié, excluant les arrêts programmés et les jours fériés. Le TEEP mesure l'efficacité sur le temps total disponible (24/7/365), incluant l'utilisation de la capacité. Le TEEP est plus adapté aux décisions d'investissement à long terme.
Est-il possible d'atteindre un OEE de 100 % ?
En pratique, non. Un OEE de 100 % impliquerait zéro arrêt, une vitesse maximale constante et zéro défaut. Les normes de classe mondiale se situent au-dessus de 85 %, ce qui représente déjà un niveau d'excellence opérationnelle très élevé.
Dois-je mesurer l'OEE de toutes les machines de mon usine ?
Pas nécessairement. Priorisez la mesure sur les goulots d'étranglement et sur les lignes ayant le plus d'impact sur le coût ou la livraison. Mesurer toutes les machines peut générer du bruit et une surcharge de données sans apporter de valeur actionnable. L'OPE est plus utile pour évaluer le flux global de la ligne.
Un guide pratique pour transformer la planification de contingence en capacité opérationnelle réelle : cartographier les dépendances, définir les seuils de décision et valider les itinéraires alternatifs avant que la crise ne survienne.
Définitions claires de la portée, des jalons, des risques et des méthodologies telles que Cascade ou Agile pour améliorer la coordination entre les équipes et les fournisseurs dans les petites et moyennes entreprises.
Un calendrier marketing efficace n'est pas simplement une liste de dates, mais un système d'exploitation qui traduit la stratégie en tâches assignées, budgétées et mesurables. Ce guide explique comment structurer le plan annuel, définir des unités de travail concrètes et utiliser des outils de gestion pour garantir l'exécution réelle dans les petites équipes.